无缝管与焊管:承压、成本与交期如何取舍
无缝管无焊缝、接头系数 1.00,承压更高;焊管以约 18-25% 的承压折让换取更低成本与更短交期。
作者 Dakai Steel Technical Team
不锈钢无缝管是一整块金属、没有焊缝;焊管由钢带成型后沿纵向焊缝连接。这条焊缝改变了承压等级、每米成本和交期。下面给出接头系数、尺寸范围,以及四步选型规则。
无缝与焊管的实际含义
无缝管以实心坯或已穿孔的空心坯为起点,经皮尔格轧机冷轧或在芯棒上冷拔减径,道次之间进行退火和酸洗。整根管长上没有任何焊缝,因此周向壁厚均匀。焊管以卷带为起点:钢带经一组轧辊成型为圆筒,沿纵向以 TIG 或等离子焊接连接,然后对焊缝退火。焊缝是产品中唯一结构不同的区域,后续所有性能差异都由此而来。
承压:接头系数
ASME B31.3 在壁厚公式中用焊接接头效率系数 E 计算管道。无缝管取 E = 1.00。焊缝未做全体积检验的焊管通常取 E = 0.80–0.85,具体取决于标准和射线检测比例;100% 射线检测的焊管可达 E = 1.00。由于许用压力与 E 成正比,E = 0.80 的焊管在相同外径、壁厚和牌号下约承受无缝管 80% 的压力,因此同等壁厚下无缝管的承压能力约高 18–25%。
成本与交期
在多数规格下,焊管每吨成本更低。钢带比穿孔坯便宜,成型线连续运行,管端损失小;焊缝只需单道焊接。无缝管工序更多:穿孔、多道冷轧或冷拔、中间热处理与酸洗,之后还要矫直并在每道工序后检验。这体现为更高的加工成本和更长的排产周期。参考而言,焊管规格常有现货或 3–4 周交货,无缝管无现货时需 5–8 周。
各自胜出的场合
高压和关键工况默认选无缝:油气集输与输送管线、化工工艺管道、液压系统、高压蒸汽,以及任何存在压力循环或疲劳载荷的管线。焊管适用于焊缝不是限制因素的场合:薄壁、长尺的换热器与冷凝器管,结构与建筑用管,内表面质量比无焊缝更重要的卫生级与食品级管线,以及无缝轧机无法经济生产的大直径薄壁管。
我们供应的尺寸范围
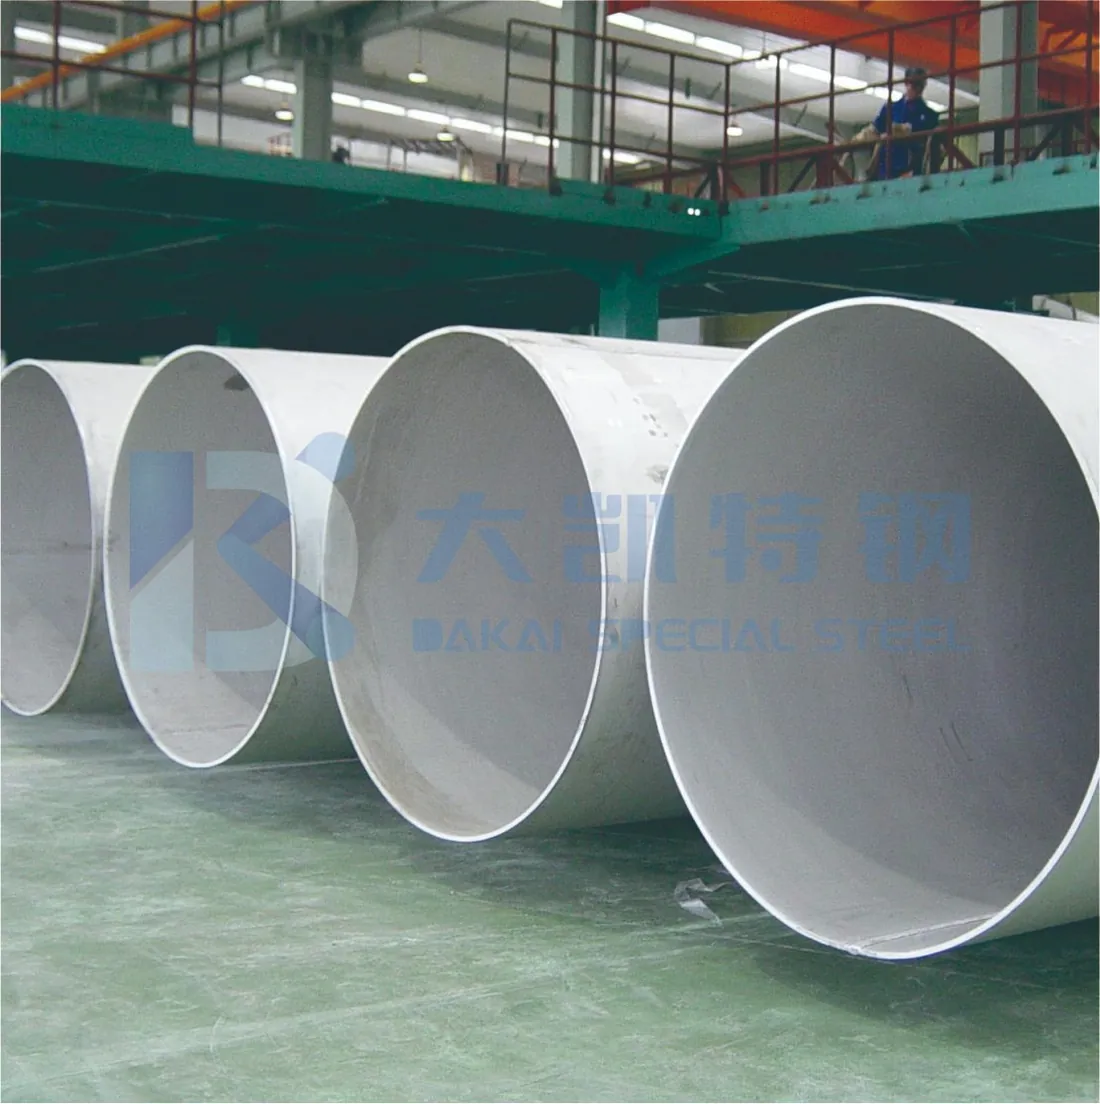
无缝:外径 6–630 mm,壁厚 0.5–40 mm,材质 304/304L、316/316L、321、310S 及双相牌号,符合 ASTM A312、A213 和 EN 10216-5。焊接:外径 8–630 mm,壁厚 0.5–12 mm,符合 ASTM A249、A269、A312 和 EN 10217-7。大直径工业焊管外径 219–2000 mm,用于结构、水输送和低压工艺工况。报价前会按订单标准确认壁厚与公差等级。
一条选型规则
按顺序做四项核查。第一,用焊接接头系数按设计压力计算所需壁厚:若结果要求 E = 1.00,或所需壁厚焊管无法保证,就选无缝。第二,判断工况是否腐蚀、循环或承受疲劳载荷:焊缝及其热影响区是裂纹萌生点,因此在含氯或振动工况下更倾向无缝。第三,若预算或交期是硬约束,且压力余量允许,焊管是成本更低、交期更快的选择。第四,若外径大于 630 mm,或壁厚相对直径偏薄,焊管——包括大直径工业管——是唯一可行路线。
请提供设计压力、介质、温度和尺寸范围,我们会按同一标准、接头系数和交期,同时报出无缝与焊管两条路线,便于在相同条件下比较。