行业应用约 1 分钟
薄壁无缝管制造难在哪:壁厚偏差、冷轧与冷拔的精度门槛
壁厚收到 1 mm 级,刚性、纯净度与探伤余量同时被压缩。外径 ±0.75%、壁厚 ≤10% 的偏差,靠冷轧、冷拔与矫直怎么守住。
作者 Dakai Steel Technical Team
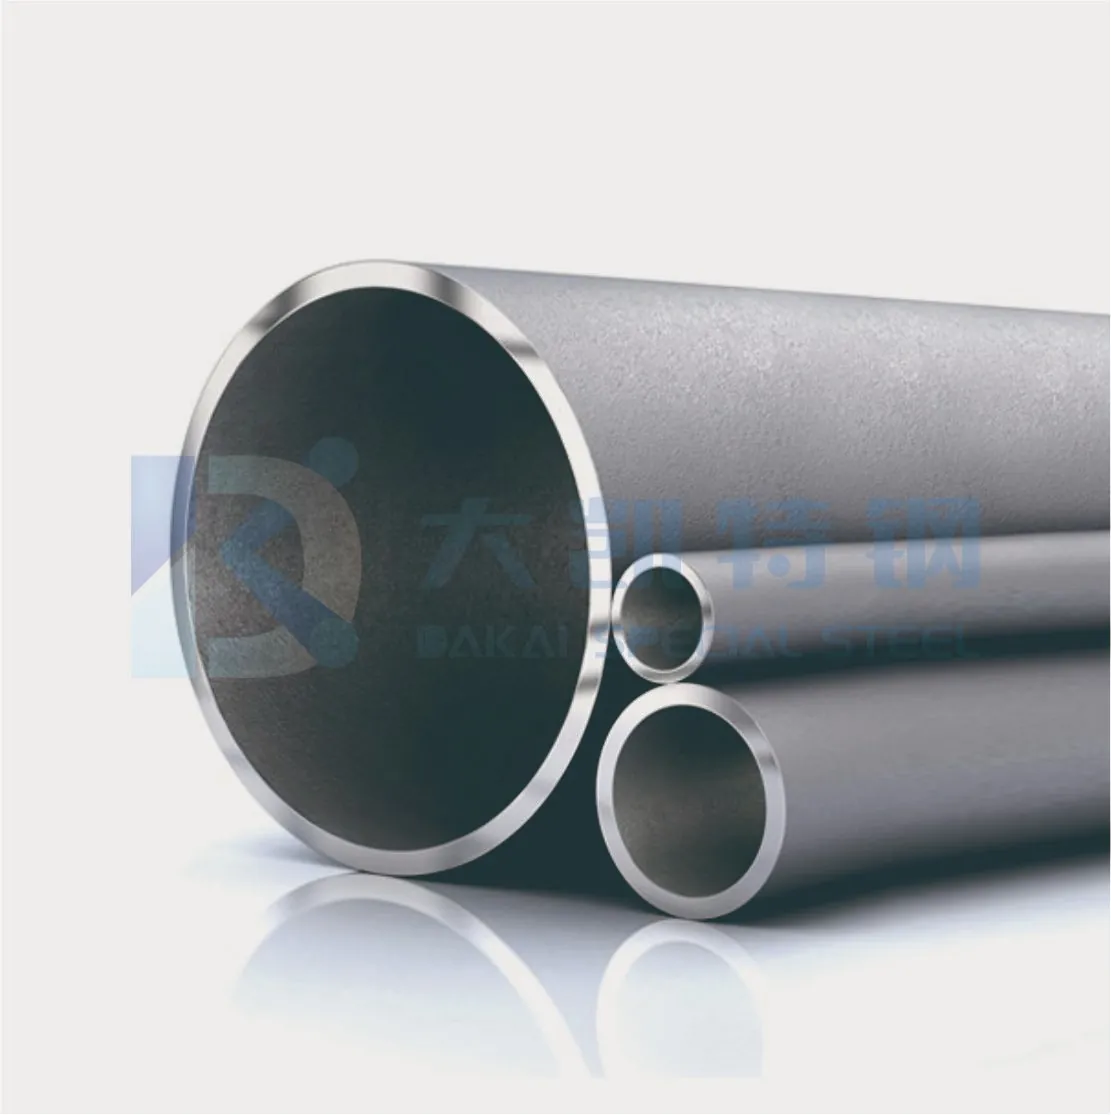
工业制造向精密化升级,壁厚收窄到 1 mm 级的薄壁无缝管成了高端装备的核心材料。管壁每减薄一分,对原材料、成型工艺和检测都是一次全维度考验。
成型精度:刚性骤降之后
壁厚变薄,刚性骤降,冷轧易出现压扁、起皱、偏心;轧制温度波动或轧辊间隙的微小差异,即致壁厚不均、尺寸超差。外径偏差需控制在 ±0.75% 以内、壁厚偏差 ≤10%。
材料纯净度:缺陷被拉伸放大
薄壁拉伸会把管坯里微米级的夹杂和气孔放大成裂纹、针孔,直接导致成品报废。源头管坯必须满足很高的纯净度与组织均匀性。
矫直与探伤:可用余量很小
薄壁管抗变形能力弱,矫直力度稍偏就压瘪或扭弯,直线度只能在小余量里找。常规探伤也难分辨薄壁处的细微缺陷,漏检风险高。
装备与品控:把难度摊到全链条
产线配 34 套冷轧、7 套冷拔、14 套矫直机组,无缝一体成型,外径 6–630 mm、壁厚 1–50 mm;检测端有联合研究所与 CNAS 实验室,覆盖 20 余项理化、无损、尺寸检测。
薄壁的价值:省料,也省运行成本
在满足强度与承压的前提下,薄壁管降材料用量、提换热效率,安装运维也更省事,已用于热交换器、石油化工、电力、海洋工程、仪器仪表与电子制造。